推刀水口消除练习的基础认知 水口消除是精密塑胶件后处理中的核心环节,主要处理注塑成型后留下的浇口痕迹。推刀,即通常所说的斜口剪或水口钳,因其刃口呈倾斜角度设计,能更精准地贴合零件表面,是完成高质量去水口作业的首选工具。新手在接触此工序时,最大的误区往往不是力度不足,而是对刃口与工件表面的几何关系缺乏直观理解,导致剪痕过深或产生毛刺。 实际操作中,水口残留的高度通常控制在0.2mm至0.5mm之间
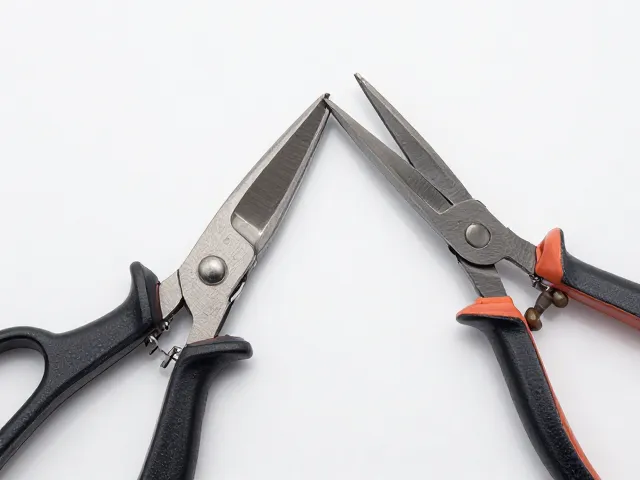
推刀水口消除练习的基础认知
水口消除是精密塑胶件后处理中的核心环节,主要处理注塑成型后留下的浇口痕迹。推刀,即通常所说的斜口剪或水口钳,因其刃口呈倾斜角度设计,能更精准地贴合零件表面,是完成高质量去水口作业的首选工具。新手在接触此工序时,最大的误区往往不是力度不足,而是对刃口与工件表面的几何关系缺乏直观理解,导致剪痕过深或产生毛刺。
实际操作中,水口残留的高度通常控制在0.2mm至0.5mm之间,这个微小的高度差异直接决定了后续打磨或喷漆的效果。若水口过高,需要消耗大量工时进行二次处理;若过低,可能损伤产品本体或导致结构强度下降。因此,练习初期应完全摒弃“一刀切断”的想法,转而追求“分层剥离”的控制感,通过多次轻柔切削来逼近最终表面,而非依赖单次大动作完成作业。
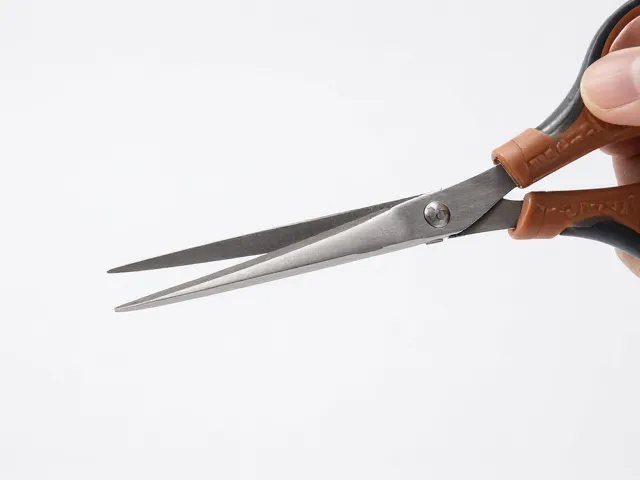
剪钳角度控制的核心技巧
剪钳与工件表面的夹角是决定切口平整度的关键变量。理想的切入角度应保持在30度至45度之间,此时刃口的尖端与平面接触面积最小,应力集中点清晰,能够像刀片划过纸张一样平滑分离材料。若角度过大,接近垂直90度切入,刃口容易嵌入塑料内部,造成切口周围发白或产生难以清除的应力纹;若角度过小,接近平行表面,则难以切入水口根部,容易打滑并损伤产品外观。
在操作过程中,手腕需保持相对固定的支点,主要依靠前臂的小幅度平移来带动剪钳移动,而非单纯依赖手指的开合。这种“平移切削”的方式能确保刃口始终维持预设角度。当剪至水口根部附近时,需略微减小切入深度,几毫米的操作应极其轻柔,利用刃口的锋利度自然切断剩余连接部,避免用力过猛导致崩口或留下明显的压痕。
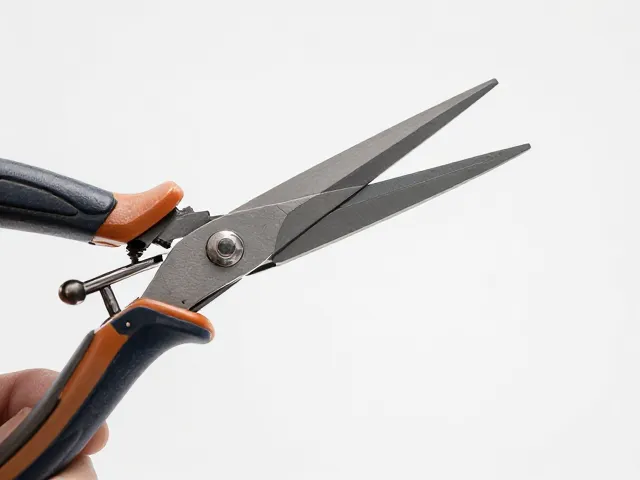
新手常见误区与避坑指南
新手最常犯的错误是忽视剪钳的保养与选型。不同厚度的塑料件需要匹配不同刃口厚度和开合力的剪钳。使用刃口磨损严重的工具进行作业,会像钝刀切肉一样挤压塑料而非切断,导致切口粗糙且极易产生裂纹。此外,许多初学者习惯用剪钳侧刃进行打磨或撬动,这会迅速破坏刃口的平行度,导致后续所有切割动作失控。每次作业前检查刃口闭合是否紧密,无错位,是保证精度的基本前提。
另一个高频错误在于夹持方式不当。许多人在操作时试图用手直接捏住产品细小部位以固定,这不仅容易导致手部疲劳,更可能因受力不均造成产品变形或意外断裂。正确的做法是利用工作台边缘、软质夹具或专用治具来稳固工件,确保产品在切割过程中保持绝对静止。对于透明件或高光表面,还需注意剪钳齿纹可能留下的压痕,必要时可在接触点垫上薄层软性材料作为缓冲。
练习路径与进阶建议
建立肌肉记忆需要循序渐进的过程。建议从硬质、透明度高的塑料件开始练习,因为这类材料对切口瑕疵最为敏感,能最直观地反馈操作手法的优劣。初期可选取形状简单、水口较小的样件,专注于角度控制的稳定性,记录每次切割后的切口状态,对比理想状态下的平滑度。随着熟练度提升,逐步增加零件的复杂度,尝试处理多角度转折处的水口,锻炼手腕在不同空间姿态下保持角度恒定的能力。
进阶阶段的重点在于效率与质量的平衡。在熟练掌握基本角度控制后,需学习如何预判水口断裂的路径,通过调整剪钳进给速度来优化切口形态。对于批量作业场景,可引入简易的定位工装,固定产品姿态,减少因频繁调整角度带来的时间损耗。同时,建立严格的自检流程,每完成一组作业后,立即通过目视或放大镜检查切口,及时发现并纠正习惯性偏差,确保每一次操作都在可控范围内,逐步形成稳定且高效的操作标准。